+86-29-88857718
+86-29-88857718
2026-10-15
I. Почему AOI недостаточно и зачем нужен рентген (X-Ray)?
Система автоматического оптического контроля (AOI) уже является очень зрелой технологией на линиях SMT: камеры высокого разрешения позволяют быстро обнаруживать такие поверхностные дефекты, как отсутствие компонентов, смещение, перемычки припоя и «надгробные камни». Однако у AOI есть фундаментальное ограничение — она может «видеть» только поверхность.
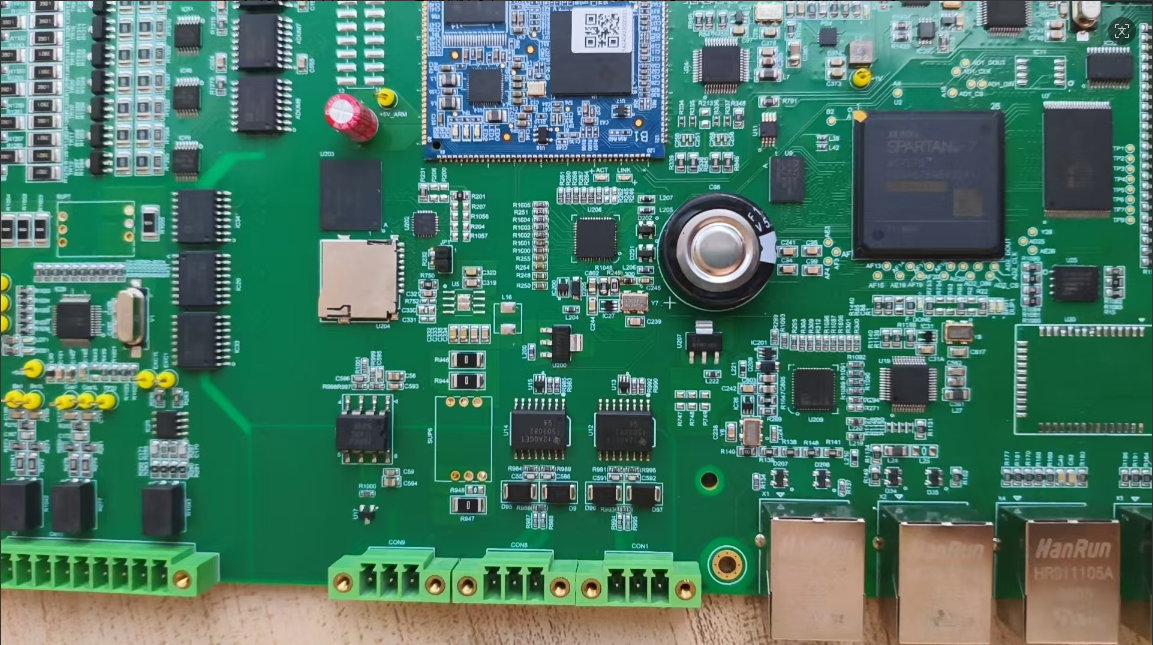
Когда компоненты с нижним расположением выводов, такие как BGA (матрица шариков), QFN (квадратный плоский корпус без выводов) или CSP (корпус масштаба чипа), устанавливаются на печатную плату и проходят пайку оплавлением, точки пайки полностью скрываются корпусом компонента. Камера не может их запечатлеть, а человеческий глаз тем более не видит. Под одним устройством BGA могут находиться сотни или даже тысячи паяных шариков, и любая холодная пайка, перемычка или пустота могут стать «бомбой замедленного действия», приводящей к отказу изделия.
Вот почему необходимо использовать X-Ray. Если AOI — это «фото на паспорт» для PCBA, то X-Ray — это его «рентгеновское обследование»: он позволяет видеть сквозь корпуса компонентов и напрямую оценивать реальное состояние внутренних паяных соединений.
II. Основные принципы рентгеновского контроля
Рентгеновское инспекционное оборудование работает, используя проникающую способность рентгеновских лучей. Рентгеновская трубка излучает высокоэнергетические лучи, которые проникают сквозь печатную плату, при этом материалы разной плотности поглощают рентгеновское излучение в разной степени:
Припой (содержащий олово, серебро, медь и другие металлы высокой плотности) поглощает большое количество рентгеновского излучения и выглядит на изображении ярко-белым; медные дорожки поглощают умеренное количество и выглядят серыми; материалы низкой плотности, такие как подложка FR-4, кремниевые чипы и воздух, поглощают очень мало и выглядят темными. Детектор преобразует эту разницу в оттенках серого в изображение высокого разрешения, что позволяет инженерам четко видеть форму, объем, распределение пустот и другую информацию внутри паяных соединений. Весь процесс является полностью неразрушающим и не требует разрезания или разборки изделия.
III. 2D X-Ray и 3D X-Ray/CT
| Измерение | 2D-рентген | 3D-рентген/КТ |
| Метод формирования изображения | Проекция в одной проекции (аналогично рентгенографии грудной клетки) | Многоракурсное сканирование + трехмерная реконструкция (аналог КТ) |
| Разрешение | 3–5 мкм | 0,5–2 мкм |
| Скорость обнаружения | 60-200 руб./час | 5–20 рублей/час |
| Точность обнаружения пустот | ±3-5% | ±1-2% |
| Диапазон затрат | 8–25 тысяч долларов США | 350–800 тысяч долларов США и выше |
| Область применения | Массовый онлайн-контроль качества | Анализ отказов, проверка и подтверждение НИОКР, сложные печатные узлы (PCBA) |
2D-рентген отличается высокой скоростью и низкой стоимостью, что делает его подходящим для быстрого поиска на производственных линиях таких явных дефектов, как перемычки или отсутствие шариков припоя. Ограничение заключается в наложении передних и задних структур друг на друга, из-за чего оценка многослойных структур или сложных дефектов сильно зависит от опыта оператора.
3D КТ путем сканирования с вращением на 360° реконструирует трехмерную модель, что позволяет проводить послойный анализ «срезов» паяных соединений BGA, точно измерять объем соединений, размер пустот и их трехмерное распределение. Для высоконадежных изделий, таких как автомобильная электроника и медицинское оборудование, 3D КТ является практически стандартной процедурой.
Между ними также существует 2.5D-рентген, который получает определенную информацию о глубине за счет съемки под углом и является компромиссным вариантом по соотношению цены и качества.
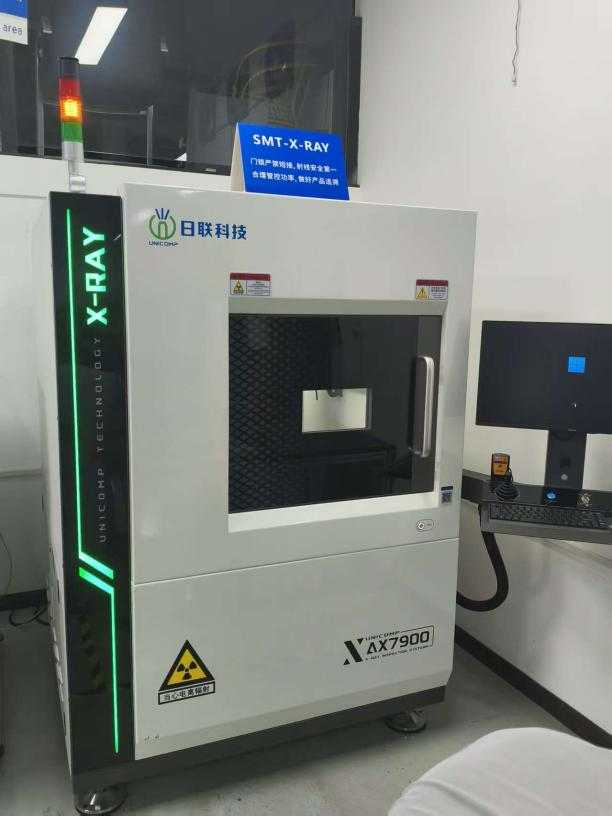
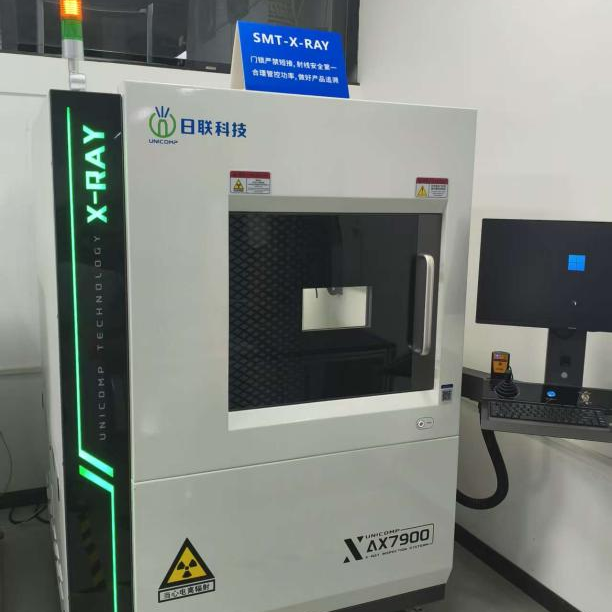
Фото: Рентгеновская установка контроля UNICOMP AX7900
4.Четыре. Какие дефекты может обнаружить рентген (X-Ray)?
Пустоты (Voids): пузырьки воздуха внутри паяного соединения, на изображении выглядят как круглые или овальные темные области. Согласно стандарту IPC-A-610, доля пустот в паяных соединениях BGA должна составлять менее 25%, а внутренние стандарты контроля для изделий высокой надежности еще строже — от 10% до 15%. Чрезмерные пустоты снижают механическую прочность и теплопроводность паяного соединения.
Перемычки (Bridging): образование нежелательного соединения припоем между соседними контактными площадками, приводящее к электрическому замыканию.
Холодная пайка: внутри паяного соединения не образовалось надежного интерметаллического соединения.
Недостаток/избыток припоя: аномальный расход припоя, влияющий на надежность пайки.
Смещение/отсутствие шариков припоя: смещение положения или полное отсутствие шариков припоя в компонентах BGA-массива после пайки оплавлением.
Head-in-Pillow (эффект «головы на подушке»): BGA-шарик контактирует с контактной площадкой, но не сплавляется с ней; типичный дефект высокоскоростных корпусов с малым шагом выводов.
Заполнение сквозных отверстий (PTH) припоем: подтвердите, превышает ли уровень заполнения 75% высоты стенок отверстия (стандарт IPC класс 2).
5. Сценарии использования рентгеновского контроля (X-Ray) на линиях SMT
Этап внедрения нового продукта (NPI): после изготовления первых образцов используется рентген-контроль (X-Ray) для быстрой оценки качества пайки. Путем анализа формы осадки и смачиваемости шариков BGA своевременно корректируются такие технологические параметры, как температурный профиль оплавления и размеры апертур трафарета.
Входной контроль качества (IQC): проведение выборочного рентгеновского контроля (X-Ray) дорогостоящих компонентов, таких как BGA/CSP, перед началом производства для выявления дефектов пайки или аномалий внутренней структуры самих материалов, чтобы предотвратить попадание брака на линию.
Выборочный контроль в процессе производства: периодический отбор PCBA для рентгеновского контроля во время работы производственной линии для мониторинга стабильности техпроцесса. При обнаружении признаков массовых дефектов (например, резкого увеличения доли пустот) немедленная остановка линии для выяснения причин.
Контроль готовой продукции: в качестве дополнительного этапа после AOI проводится 100% рентгеновский контроль (X-Ray) или увеличивается доля выборочной проверки критически важных плат для обеспечения выхода качественной продукции.
Анализ отказов (FA): для дефектных изделий, возвращенных клиентами, рентгеновский контроль (X-Ray) позволяет быстро локализовать внутренние точки отказа, сократить цикл анализа неисправностей и предоставить точные данные для улучшения технологических процессов.
VI. Ключевые меры предосторожности при использовании X-Ray
Меры безопасности: Рентгеновское оборудование является источником ионизирующего излучения; строго запрещается закорачивать дверные блокировки; операторы обязаны носить индивидуальные дозиметры и регулярно проходить инструктаж по технике безопасности.
Выбор напряжения на трубке: 60–80 кВ для стандартных плат FR-4 толщиной 1,6 мм, 90–130 кВ для толстых или многослойных плат (3–5 мм); при увеличении толщины на каждый 1 мм напряжение повышается примерно на 10–15 кВ.
Взаимодействие с AOI/SPI: SPI проверяет качество нанесения паяльной пасты, AOI выявляет видимые дефекты после поверхностного монтажа и пайки оплавлением, а X-Ray специализируется на скрытых паяных соединениях — все три этапа контроля незаменимы, а данные должны консолидироваться в системе MES для SPC-анализа.
AI-диагностика изображений: современные рентгеновские установки оснащены встроенной системой автоматического распознавания дефектов на базе ИИ, что позволяет значительно снизить количество ложных срабатываний и повысить эффективность контроля.
7. Заключение
Рентгеновский контроль (X-Ray) является незаменимым средством обеспечения качества в SMT-производстве. По мере того как электронные изделия становятся меньше, корпуса — плотнее, а требования к надежности — выше, именно «невидимые» паяные соединения требуют наибольшего внимания. Эффективное использование рентгена не только снижает затраты на ремонт и повышает выход годной продукции, но и служит главным аргументом, подтверждающим уверенность в качестве продукта перед заказчиком.